湖北黄冈四梁铸造起重机厂家【19939742978】主导产品:单双梁起重机、行车行吊、欧式行车行吊、防爆行车行吊、冶金铸造吊、智能天车、龙门吊等起重设备。我厂产品质量稳定,型号齐全,价格可谈,欢迎选购。
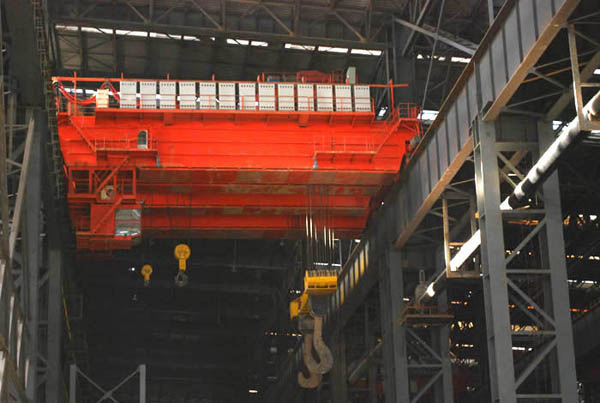
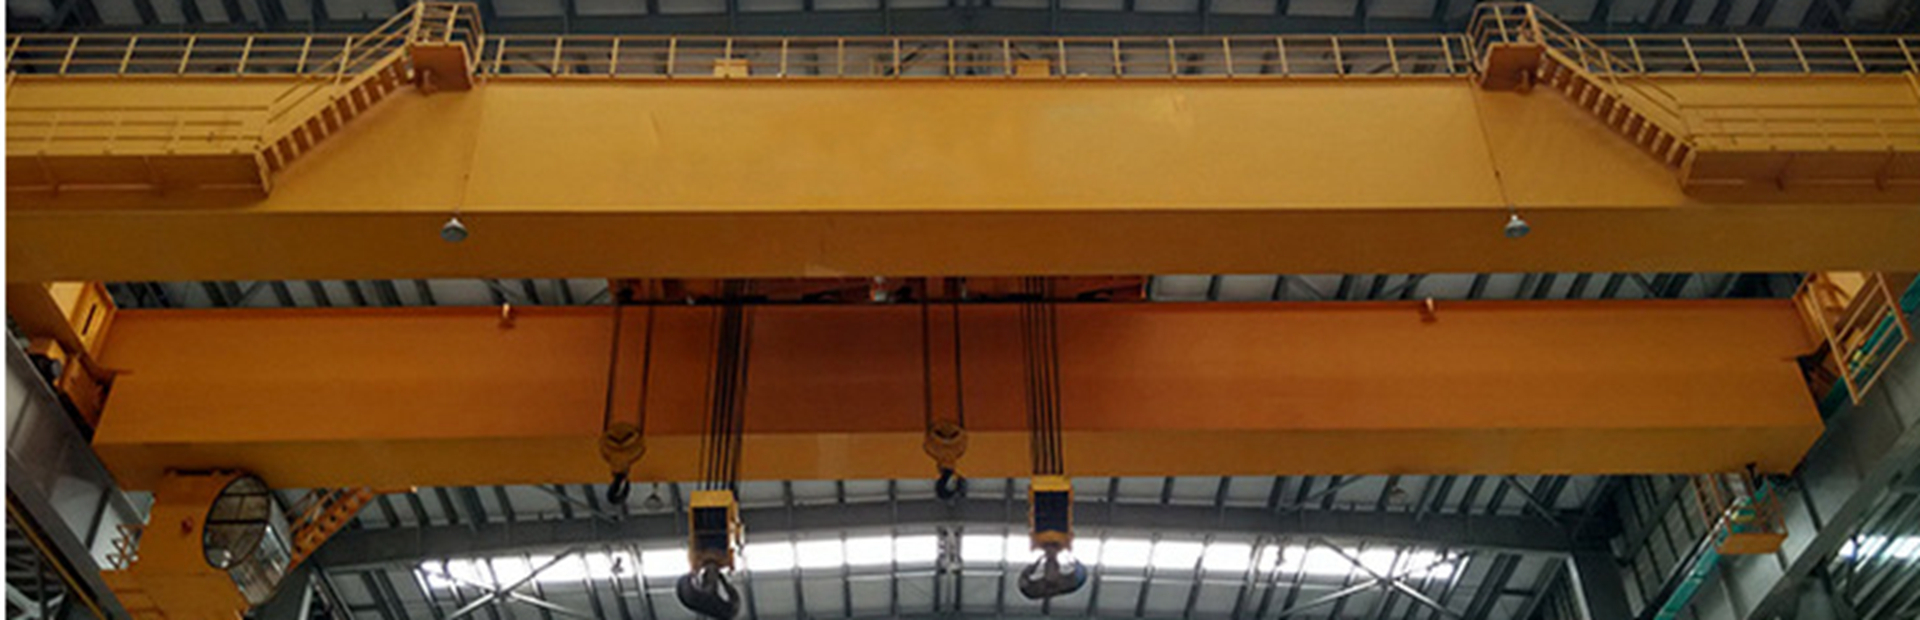
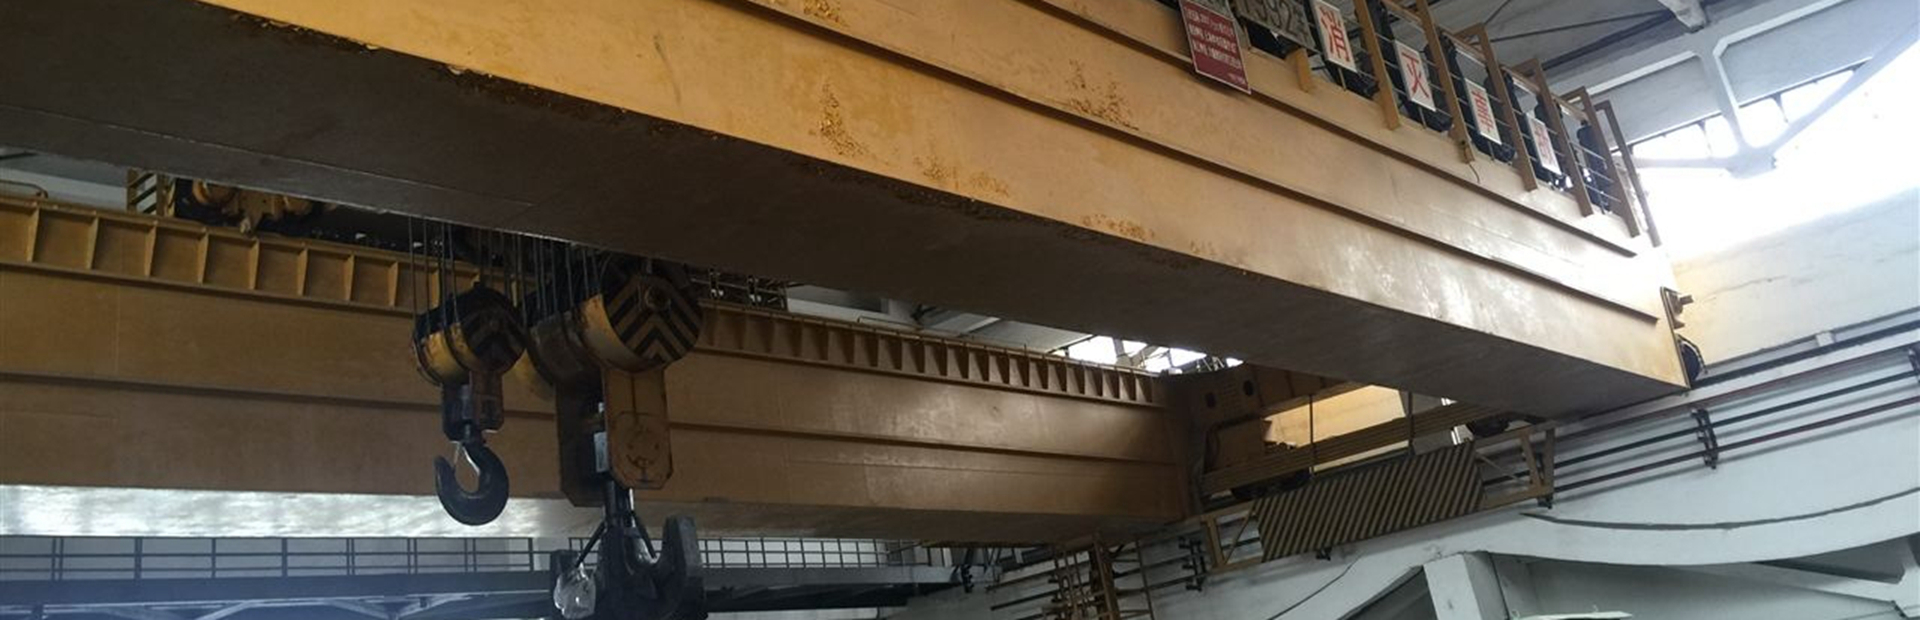
湖北黄冈四梁铸造起重机生产厂家表示在湖北黄冈跑铸造车间的朋友,对四梁铸造起重机多半是又爱又怕。爱的是它吊运钢水、重型铸件时的那股劲,怕的是用上几年后,主梁悄悄往下沉,小车啃轨、运行晃动跟着来,停机检修耽误生产不说,安全上总悬着块石头。 铸造环境对桥架结构的考验,远比普通车间苛刻。某厂家某项目现场反馈,设备长期在高温烘烤与重载冲击下工作,主梁下盖板受热膨胀程度高于上盖板,加上频繁吊运超满载,金属材料屈服极限下降,下挠便从隐患变成现实。更麻烦的是,有些变形在制造环节就埋下了根:腹板下料未预留拱度、焊接顺序不当导致残余应力集中,投用后应力逐步释放,桥架自然走形。 面对已经出现的变形,被动火烤矫正往往治标不治本。某项目曾对下挠主梁进行火焰修复,短期数据好看,可回到高温重载工况没多久,下挠又回来了。根本原因在于,局部加热无法逆转材料在长期热循环中累积的劣化,也消不掉结构里的残余应力。 要跳出“变形—修复—再变形”的循环,思路得往前挪。一、 选型阶段就应把铸造工况的附加载荷与热辐射影响算进去,箱型梁腹板按跨度比例预制上拱,抵消后期部分下挠趋势。二、 焊接环节控制顺序,先焊下盖板与腹板焊缝,再焊上盖板,减少强制组装带来的内应力。三、 投用后建立拱度定期监测习惯,在跨中设标记点,每季度对比数据,发现下挠苗头就调整使用方式,避免小变形拖成大修。 某厂家在某铸造项目上做过对比:同工况两台设备,一台按常规工艺制造,一台在腹板预制拱度并优化焊接顺序。两年后复测,前者跨中下挠明显,后者拱度保持情况好出不少。这说明,变形问题并非无解,关键在于是否在制造与使用环节给结构留出“抵抗变形的余量”。 如果您手头的铸造起重机已经出现运行不稳、轨道啃咬或主梁目视可见的下弯,不妨先做一次桥架拱度实测,拿到数据再决定是调整使用工况还是安排检修。别等到变形影响到安全限位再动手,那时候的代价,远不止停机几天。 湖北黄冈四梁铸造起重机销售厂家表示我们的设备到现场后,由经验丰富的技术人员对设备进行免费调试,还向客户提供各方面的技术咨询以及提供及时、快捷、周到的服务。 联系方式:张经理 19939742978 网址:https://www.weihuayxb.com/
本文关键词:
四梁铸造起重机厂家|
四梁铸造起重机生产厂家|
四梁铸造起重机销售厂家